
交叉偏振压掉高光之后,质检模型要重新算账
一、为什么高光会把缺陷”吃掉”
玻璃瓶罐、镀膜塑料外壳、不锈钢结构件、注塑透明件,这四类工件是工业视觉里公认的难检对象。难点不在缺陷本身,而在成像:照明光打到光滑表面上,镜面反射分量极强,相机传感器大片像素饱和,裂纹、缩痕、气泡这些缺陷的灰度差异被淹没在高光区里。更麻烦的是内应力——它是折射率的各向异性变化,在普通明场照明下几乎不可见。
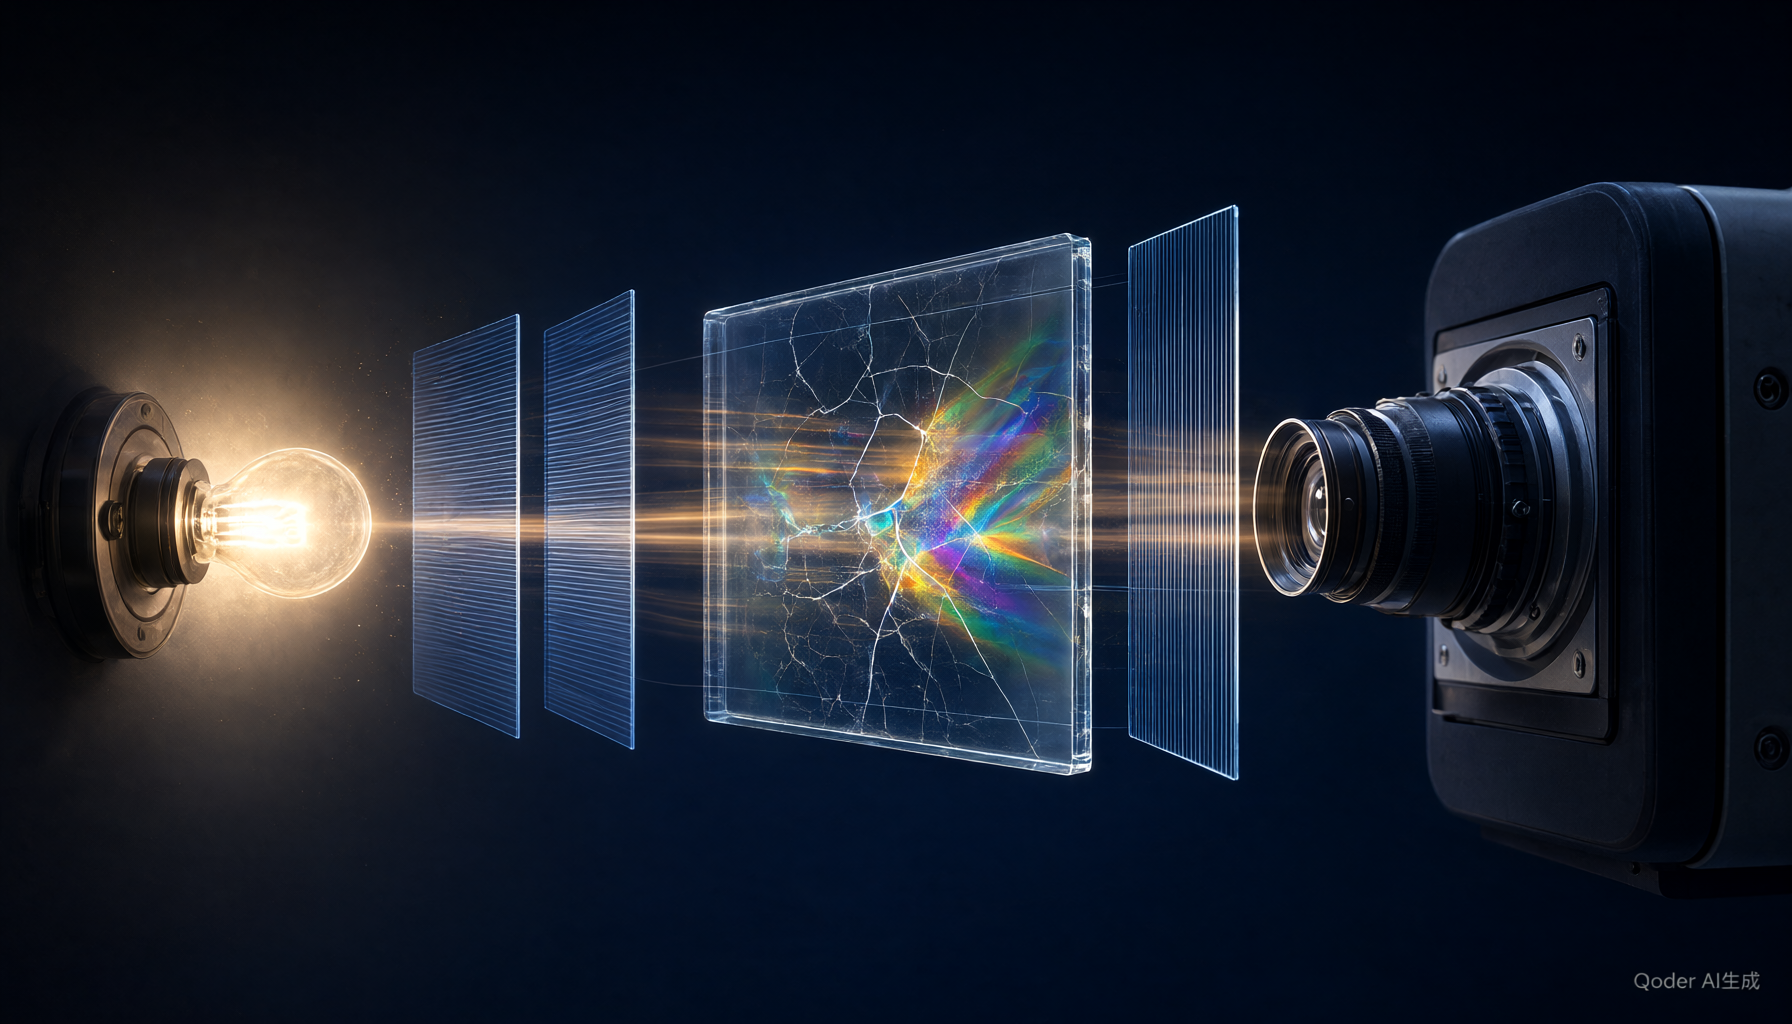
近期开发者社区和光学普及文章里反复出现一组概念,值得工程同行认真读一遍:起偏器把自然光转换成线偏振光;检偏器用于检测光的偏振态与振动方向;两者在结构上相同,区别只在于放在光路中的位置。当起偏器与检偏器的透振方向互相垂直,即所谓交叉偏振时,光几乎完全消光;而在两片之间插入双折射介质或旋光介质,消光条件被破坏,应力条纹与色彩就会显现出来。这正是材料检测与光学测量中偏振法的物理基础。
这段原理对质检工程师的直接含义是:高光不是曝光问题,不是加漫射板就能彻底解决的问题,它是镜面反射的偏振态与入射光一致这一物理事实。绕过它,要用偏振态做文章。
二、工程上的正确装法:起偏在光源,检偏在镜头
把原理翻译成工位上的硬件,只有三句话。
第一句:在照明侧加一片偏振片(或直接用偏振光源),让打向工件的光成为线偏振光。第二句:在镜头前加第二片偏振片,即检偏器,旋转到与照明偏振方向接近正交的角度。第三句:观察图像里镜面反射被压暗的程度,以及散射信号保留的程度。
关键的物理直觉是:光滑表面的镜面反射基本保持入射光的偏振态,所以被正交的检偏器挡住;而裂纹边缘的衍射、材料内部的散射、次表面反射会改变偏振态,产生垂直于原始偏振方向的分量,能穿过检偏器到达传感器。于是同一幅图上,高光区塌下去,缺陷信号留下来,对比关系被”翻”了过来。
注意几个容易做错的地方:只贴照明侧或只贴镜头侧效果都有限,压比受限于单片消光比;两片都贴且接近正交才有强抑制。检偏器角度不能随意拧到”看着最暗”,应在标准件上扫描角度、记录角度与图像指标的曲线后固定。
三、应力条纹:把”干扰”变成检测通道
对双折射材料——大多数透明塑料、玻璃在内——交叉偏振下出现的明暗条纹或彩色图样,本身就是内应力分布的映射。这带来一个常被忽略的机会:同一工位、同一时刻的图像,既可以做表面缺陷检测,也可以做应力场判定。常规打光下应力是不可检项,交叉偏振下它是显性特征。
不同缺陷在两种照明下的表现差异,可以整理成下表:
| 缺陷类型 | 常规明场表现 | 交叉偏振表现 | 备注 |
|---|---|---|---|
| 表面裂纹(透明件) | 高光区淹没,间歇可见 | 散射增强,连续性变好 | 角度依赖明显 |
| 缩痕 / 凹陷 | 灰度梯度平缓,难分辨 | 应力集中区条纹畸变 | 可与条纹联判 |
| 内应力 | 基本不可见 | 明暗条纹或彩色图样 | 双折射机理 |
| 金属件划伤 | 高光带里断续出现 | 金属为导体,压光有限,仍建议配合漫射与条形光 | 不锈钢效果不如透明件 |
| 镀膜层脱落 | 反光差异弱 | 偏振态改变可放大对比 | 视膜层材料而定 |
最后一行提醒:偏振法对介质类透明件收益最大,对金属镜面只能部分缓解,不要因为”原理好看”就上错场景。
四、算法侧的连锁账:压了光,模型就得重训
这是很多项目栽跟头的地方。硬件上贴了偏振片,图像”看起来干净了”,就把原来的检测模型直接搬上去跑,结果漏检率不降反升。原因有三层。
其一,统计分布变了。交叉偏振大幅压低了镜面分量,整幅图的灰度直方图、对比度分布和原来强反光图几乎是两个数据域。在旧域上标注、训练出来的模型,学到的”缺陷 vs 高光”的判别边界已经不存在。
其二,缺陷形态变了。过去”看不见”的应力场、次表面裂纹现在”看见了”,但形状奇怪:成片的条纹、羽状的散射带。这些目标没有被标注过,模型会把它们当背景,或者把正常应力纹误报成裂纹。需要重做标注规范,明确应力条纹的判定口径——哪些属于正常残余应力,哪些超标。
其三,采集本身变成了工艺参数。检偏器角度、起偏方向、相机偏振角、光源位置,任何一项变动都会改变图像域。这类项目里常见的做法是把上述几何与角度写入设备参数表,随每批图像一起存档,训练集与推理数据必须来自同一参数组合,换机台先做对齐验证再谈复用。
五、洹拓视角:上偏振之前先确认这五件事
在决定给工位加偏振之前,按顺序回答以下清单,任何一条答不上来,先把测试片做了再签方案:
- 材质确认:工件是透明介质(玻璃 / 塑料)还是金属?金属镜面件先评估漫射、暗场、条形光,偏振只作辅助。
- 目标确认:这次要检的是表面缺陷、内应力,还是镀膜状态?应力检测必须交叉偏振,表面缺陷可在偏振与非偏振两组图像上做对比实验选收益大者。
- 角度扫描:检偏器从同向到正交全程扫描,记录每个角度的高光压制程度与缺陷可见性,选定后机械锁定并编号。
- 数据域确认:新旧照明下的图像分属两个数据集,标注规范需重写,验收口径(尤其应力条纹的”正常 / 超标”)必须在标注前和客户书面对齐。
- 工艺固化:光源角度、偏振角度、相机姿态、镜头光圈写进设备参数表,纳入换型点检项;任何一项变更记录版本号,训练与推理数据必须同源。
验收标准也建议照这个清单倒推交付:参数表齐全、同一参数下连续采集批次图像域间无明显漂移、缺陷与非缺陷样本覆盖新形态(含应力条纹误报场景)、模型在新数据域上重新完成标注与训练而非旧模型直接复用。做到这几条,偏振才是一项可复用的检测工艺,而不是一次”贴上去试试”的运气。