
偏振成像先分清起偏与检偏:光路上要标定的四个量
工业视觉里用偏振,落地形态通常是”光源前一片、镜头前一片”。但同一对片子,装在不同工位上效果差很多,原因很少被写进方案:起偏与检偏只是角色,真正决定图像的是光路上四个可标定的量——角度、消光比、波长、器件自身应力。这四个量不标定,偏振成像就退化成一个玄学调光过程,出了误判也追不回原因。
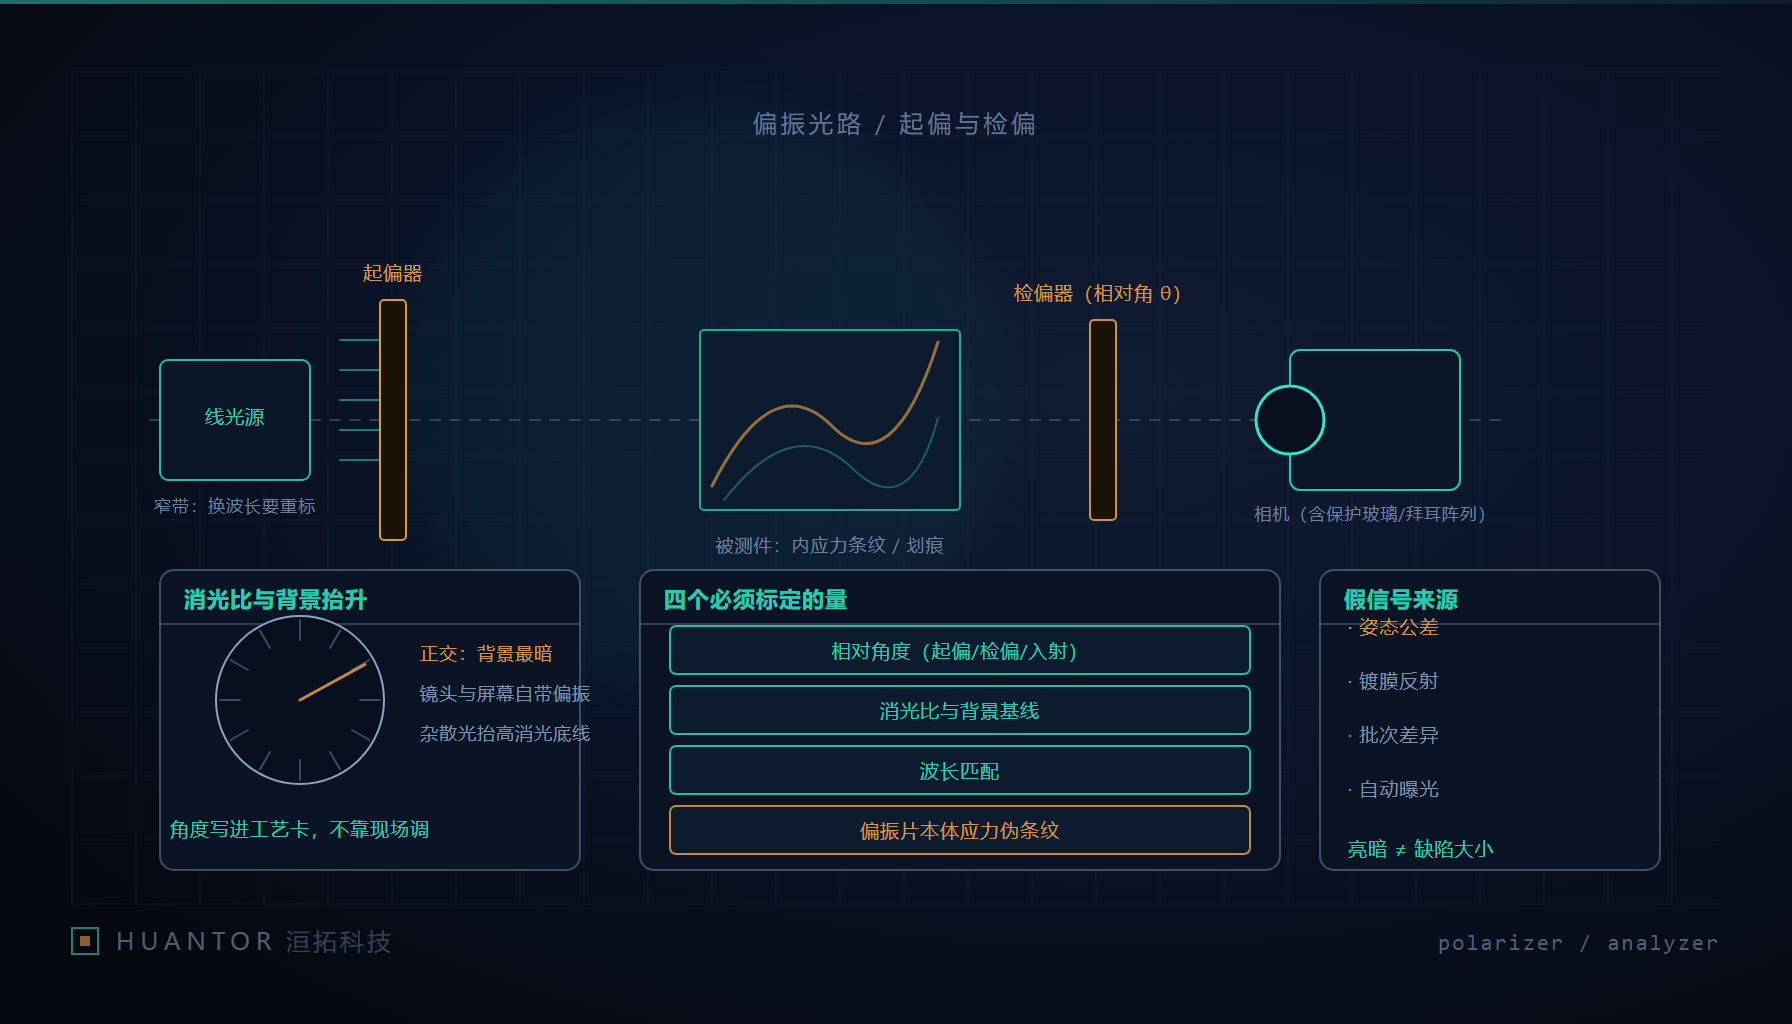
这篇不谈算法侧的事,只谈器件与光路:怎么判断手上那片是起偏还是检偏、怎么定它该转到哪个角度、装配公差怎么定、验收怎么做。
一、同一块片子,角色由位置决定
起偏器和检偏器在物理上是同一种东西:有确定透振方向的线偏振片。区别只在它站在光路的哪一段——靠近照明侧、把非偏振光变成线偏振光的那片叫起偏器;靠近成像侧、用来分析入射光偏振态的那片叫检偏器。所以”这块片子是起偏的还是检偏的”没法从外观判断,只能从它在系统里的作用判断。
两者的相互作用服从马吕斯定律:透射光强与两片透振方向夹角的余弦平方成正比,I = I1 × cos²θ。夹角 0° 时最亮,90°(交叉偏振)时理论上全黑。理想偏振片对非偏振光会把强度削到约一半,实际片子还要扣掉吸收与表面反射损失,具体透过率以所用片子的规格书为准。
实操上要能在现场把一片未知偏振片的透振方向找出来并做标记,三种方法按可得性排序:
- 相对旋转法:两块片子叠着对着光源,旋转其中一块,出现全黑的方位就是正交;转到最亮的方位是平行。以其中一块的刻度为基准记下相对角度。
- 借用 LCD 屏幕:液晶显示器的出射光本身就是线偏振光(这是 LCD 的成像原理),把待测片贴近屏幕缓慢旋转到最黑,此时片子透振方向与屏幕出射偏振正交,画一条线就得到一个可用的参考轴。偏光太阳镜也能当同一个参考件。
- 借自然光的反射偏振:非金属台面(玻璃、瓷砖、漆面)在接近布儒斯特角的掠射方向上,反射光是部分线偏振的,振动方向垂直于入射面。手持待测片在那个反射像上转到最黑,也能定出方向。精度不如前两种,但现场常备。
关键动作是把透振方向变成机械上的确定特征:片子边缘划一条基准线,安装框上开一个定位键槽,旋转座上刻角度。凡是靠”看着对齐”的偏振工位,后续所有标定都不成立。
二、四个必须写进工艺卡的标定量
角度。 这里有两个角度,不是一个。第一个是起偏与检偏的相对夹角:交叉偏振抑制镜面反射,平行偏振保留它,中间角度是连续可调的压比旋钮;第二个是偏振方向相对被测面入射面的夹角——掠射入射时反射光的偏振特性依赖入射面,同一个 90° 夹角,绕光轴整体转 15°,压光效果就变了。所以工艺卡上该写的是”检偏器相对起偏器 90°,且两片的透振面平行于入射面”这类双重描述,而不是”调到最暗”。最暗点在现场会被环境杂散光和工件位置带偏,同一批工件上扫描角度并记录指标曲线的做法才可复现。
消光比与背景抬升。 消光比是偏振片在透振方向与入射偏振平行、垂直两种情况下的透过率之比,标称值再高也不是无穷,总有漏过去的分量;检偏器与起偏器串联后的背景亮度,就是弱缺陷检测的噪声底。更要紧的是,背景抬升不只来自片子,还来自光路上所有你没打算让它参与偏振的东西:
| 抬升来源 | 表现 | 处理方式 |
|---|---|---|
| 镜头镜片与光圈叶片的反射 | 视场内出现偏振相关的鬼影与整体灰底 | 收光圈、加遮光罩、换结构更简单的镜头 |
| 保护玻璃与滤光片的应力双折射 | 四角出现扇形亮区,随片子角度变化 | 换低应力玻璃或拆掉做对照 |
| 传感器侧微透镜与彩色滤光阵列 | 偏振相关响应,背景在四角与中心不一致 | 实测,只能靠平场修正压住 |
| 工件自身的散射与次表面反射 | 交叉偏振下整体变暗,缺陷区仍亮 | 这是想要的信号,不是干扰 |
| 环境杂散光 | 消光场整体被抬亮,暗场判据漂移 | 做遮光罩,工位加背景板 |
前四行里,只有第三行必须靠实测确认:同一套片子在不同相机上的背景亮度可以差出一截,换机身等于换标定。所以相机型号该被当成偏振方案的一部分,不是”随便接一个”。
波长。 偏振片的透过率和消光比都随波长变化,规格书给的是单波段数值。白光下”看着消光挺干净”,换成蓝色或绿色窄带光源后底可能抬高,也可能反过来更干净。反射式工位里还有个直接代价:窄带光源亮度低,曝光要加长,工件在动就会出现拖影;而白光下的彩色应力条纹(不同波长消光条件不同造成的色序)在窄带下会变成明暗条纹——条纹级次的读法完全换了一套。要不要上窄带光源,取决于是否需要单色条纹的可解释性,而不是”光更纯”这种笼统说法。
应力。 这一项最容易被忽略,因为它造出的假信号和被检信号长得一模一样:偏振片本身被夹持力压弯、被热源烤变形、被胶固化拉着,就会变成一块双折射介质,在交叉偏振场上摆出自己的条纹,看起来像工件内应力。区分方法是看条纹跟着谁转:把可疑那片单独取出来放进两片之间旋转,跟着片子一起动的就是器件自身应力;跟片子无关、随工件姿态变化的是工件应力。装配上的对策是别和刚性件较劲——留自由边、用弹性垫圈而不是三点压紧的硬压圈、镜间留气隙、避免紫外胶固化收缩把片子拽弯。
三、照明几何与偏振组合的布置表
照明几何大致三类:同轴(光路与镜头同轴,平面件的高光集中区被摊开)、漫射(面光源或穹顶,软阴影、保形貌)、直射(条形光、低角度掠射,边缘和纹理被放大)。它们和偏振的组合各对应一个明确目的。
| 目检想看什么 | 光路怎么摆 | 偏振配置 | 容易出现的假信号 |
|---|---|---|---|
| 压掉高光、看反光面上的暗缺陷 | 同轴或高角度直射 | 交叉偏振,透振面平行入射面 | 消光底噪随相机变化;保护玻璃扇形条纹 |
| 抑制镜面反射后看透明件表面划痕 | 直射 + 检偏 | 交叉偏振,角度在 80°–90° 间扫描 | 划痕被压太狠反而消失,判据要用留样定 |
| 凸显划痕、毛刺、印刷纹理 | 低角度条形光掠射 | 只用起偏或平行偏振 | 掠射放大了纹理也放大了正常加工纹 |
| 显示透明/半透明件的内应力 | 工件处在两偏之间,透射或反射均可 | 交叉偏振 | 偏振片自身应力条纹冒充工件应力 |
| 弱对比的凹坑、缩痕 | 漫射穹顶 | 单侧偏振或不加偏振做对照 | 漫射把缺陷阴影抹平,误判为无 |
| 金属镜面件的瑕疵 | 漫射 + 条形光组合 | 金属反射会改变两个正交分量的幅度比与相位差,偏振态不再保持,压光有限 | 把”偏振没起作用”当成”没有缺陷” |
最后一行是选场景的纪律:偏振法对介质类透明件与半透明件收益最大,对金属镜面只能部分压光。判断要不要上偏振,先看工件材料是不是介质,再看缺陷是不是藏在镜面反射里。
四、装配一致性:公差从敏感度曲线反推
偏振方案比”多打光”更依赖装配一致性,原因很直接:多打光是把照明冗余加大,参数与图像之间关系平缓;偏振的角度与偏振态之间是余弦平方关系,交叉点附近一点点角度变化就带来背景的大幅变化,而且这种变化会同时骗过曝光控制和判定阈值。
所以公差不该拍脑袋定,应该从敏感度反推,步骤是可执行的:
- 在同一块标准件上,从平行到正交每 5° 采一组图像,记录背景均值、缺陷区对比度、二值化后的缺陷面积读数。
- 画出角度—指标曲线,看最优点两侧的斜率。斜率越陡,允许公差越窄。
- 用判定允许的指标漂移量(例如缺陷面积读数的可接受波动带)反推允许的角度区间,公差取这个区间的三分之一到一半,留出机构累积误差。
- 把定下来的公差写进机构设计:定位销、键槽、带刻度并可调但可调完即锁死的旋转座、防松胶点、片子安装框的厚度与平整度要求。同一工位上所有可拆件都要有确定的复位基准。
- 工件侧的姿态同样是一等公民:夹具重复定位精度、批次间的外形差异都会改变入射角,进而改变压光效果。首件确认要包含”偏振图像与基准留样一致”这一项,而不是只确认尺寸。
还有一条常被漏掉:换一片同型号的新片子等于换了一个标定基准。不同批次的透振方向标记有偏差,同一批里也有个体差。换片后必须重跑角度扫描与基准件对照,不能”装上就接着跑”。这条要写进更换件的作业指导书里。
五、采集侧设置与可复现记录
偏振工位上的自动模式几乎全是有害的。
自动曝光按整幅画面的平均亮度定曝光,而交叉偏振的画面主体是一个被压暗的背景——算法会认为”太暗了”,把背景重新抬亮,于是消光场失去意义,弱缺陷的对比关系被抹平。自动白平衡更直接:它试图把色彩拉回中性,而应力条纹在白光下恰恰是靠色彩排级次的,校完之后色序信息归零。镜头的自动光圈、相机的自动增益也要锁死;光圈叶片与镜片镀膜本身带有偏振相关性,凡是加在光路里的元件都要计入背景抬升,不能默认它们对偏振”透明”。
要锁的项:手动曝光时间 + 固定增益 + 手动白平衡(或固定色温)+ 固定光圈 + 固定工作距离。这些值不该由操作工在现场调,改了就是一次工艺变更。
随图像一起存档的字段清单(少一项,事后就没法复现):
- 偏振片批次号与规格书编号,透过率/消光比的标称波段
- 起偏器与检偏器透振方向的机械读数,二者夹角
- 照明几何类型(同轴/漫射/直射)、光源驱动电流或亮度档位、光源位置与姿态
- 镜头型号与焦距、光圈值、工作距离、是否加保护玻璃或滤光片
- 相机型号与序列号、曝光时间、增益、白平衡设定
- 标准件或留样图像的采集参数与基准图像本身
- 遮光与环境光状态的检查结果(工位罩是否盖严、背景板是否更换)
这批字段应该跟着每张图落到数据里,而不是写在一页纸的作业指导书里。跨机台复用图像数据时,先比对这套字段再做对齐验证,否则训练与推理两侧采集条件不同,后面怎么调都追不平。
六、洹拓视角:验收要拿重复性试验说话
方案做没做成,不看当场那一张图有多漂亮,看能不能重复。我们这边把偏振工位的验收压成五项试验,任何一项过不去就退回光路层:
- 基准件试验:用标准应力块和已知缺陷留样(含”看起来该有信号”和”看起来该没信号”两类)跑一遍,记录背景均值、对比度、缺陷读数三个量的实测值,作为后续所有对比的锚。
- 角度重复性:把检偏器拆下重装若干次,统计每次基准图像指标散布。散布大说明机构复位精度不够,先修机械再谈算法。
- 姿态重复性:同一工件在夹具上重复装夹若干次,看条纹与缺陷读数的漂移。这项暴露的是工件姿态而不是偏振本身的问题。
- 跨班次与跨机台抽检:不同时间、不同机位采同一留样,比对是否在锚值波动带内。跨班次不一致多半是光源光衰、相机温度或环境光进来了。
- 假信号判别演练:故意把某片偏振片装歪或轻压其边缘,确认操作与判定能识别出”器件应力条纹”这类假信号,而不是把它们报成工件缺陷。这一项平时不做,真出现时全线误报。
判定层的注意只提一句:偏振图上的亮暗不等于缺陷大小。条纹亮度与应力光程差相关,需要用标定件建立”条纹级次—应力水平”的对应,再谈超差判定;样本量小的时候,先把可见性和一致性做稳,模型层的账另行处理。光路层的功夫,价值就在这里——它决定了后面任何算法有没有一个稳定的输入域。